

معرفی فرآیند
قالب گیری اکستروژنیک فرآیند تولید مداوم است که در آن مواد ترموپلاستیک در داخل یک بشکه گرم شده توسط یک پیچ چرخان ذوب میشود و سپس از طریق یک قالب شکلدار برای تولید پروفیلی با سطح مقطع ثابت- وارد میشود. برخلاف قالبگیری تزریقی، که یک حفره قالب بسته را برای ایجاد قطعات مجزا پر میکند، قالبگیری اکستروژن طول بیوقفهای از محصول-لولهها، لولهها، کانالها، نوارها، ورقها- را ارائه میکند که اندازه، خنکشده و برش داده میشوند. این فرآیند به دلیل توان عملیاتی بالا، هزینه پایین برای هر متر و توانایی مدیریت طیف وسیعی از پلیمرها از PVC کالا گرفته تا پلی کربنات درجه مهندسی- ارزش دارد.
قالب گیری اکستروژن یک روش پردازش قالب با تغییرات زیاد، بهره وری بالا، سازگاری قوی، کاربرد وسیع و بیشترین نسبت در زمینه پردازش مواد پلاستیکی است.
قالب گیری اکستروژن عبارت است از شکل دادن مداوم مذاب پلیمری یا سیال ویسکوز از طریق قالب خاصی تحت عمل اکستروژن پیچ یا پیستون اکسترودر. قطعات حاصل پروفیل های پیوسته با شکل مقطع ثابت هستند.
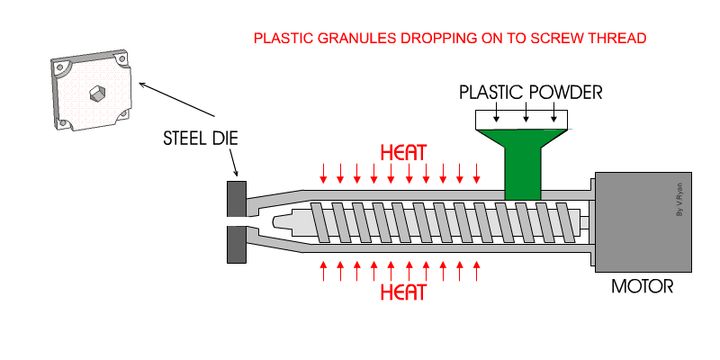
فرآیند اکستروژن پلیمری را می توان به دنباله ای از مراحل کاملاً کنترل شده تقسیم کرد که هر یک بر کیفیت قطعه نهایی تأثیر می گذارد. رزین خام-گلوله، گرانول یا پودر-در یک قیف تغذیه{3}}جاذبه که در بالای بشکه اکسترودر نصب شده است، بارگذاری میشود. از آنجا، مواد وارد گلوگاه تغذیه می شود و توسط یک پیچ چرخان به جلو منتقل می شود. همانطور که رزین در امتداد بشکه حرکت می کند، گرمکن های نواری خارجی و اصطکاک برشی داخلی دما را به تدریج افزایش می دهند تا زمانی که ماده به حالت کاملا مذاب برسد. طراحی پیچ-عمق پرواز، نسبت تراکم و نسبت L/D-مستقیماً بر میزان یکنواخت شدن مذاب تأثیر میگذارد، به همین دلیل است که طراحی اکسترودر پلاستیکی اغلب نقطه شروع هر بررسی DFM برای پروژههای اکستروژن در نظر گرفته میشود.
هنگامی که مذاب از بشکه خارج می شود، از طریق یک صفحه شکن مجهز به بسته های صفحه نمایش داده می شود که آلاینده ها را فیلتر می کند و برای اختلاط بهتر فشار{0} را ایجاد می کند. سپس مذاب فیلتر شده وارد می شوداصول طراحی قالب اکستروژن، جایی که هندسه کانال جریان آن را به مقطع هدف-شکل می دهد. پس از خروج از قالب، اکسترود نرم هنوز از یک ایستگاه اندازهگیری و خنککننده-معمولاً یک مخزن کالیبراسیون خلاء برای پروفیلهای توخالی، یا غلتکهای سرد شده برای ورق تخت-قبل از اینکه کشنده پاییندست آن را با سرعت کنترلشده بکشد، عبور میکند. در نهایت، یک اره پرنده یا برش دوار پروفیل پیوسته را به طول برش می دهد و مراحل فرآیند اکستروژن را از ماده خام تا قسمت نهایی تکمیل می کند.
اکسترودر پلاستیکی دستگاه اصلی در هر خط اکستروژن است. این شامل یک قیف برای تغذیه مواد، یک بشکه گرم شده، و یک یا چند پیچ است که رزین را انتقال، فشرده و پلاستیک می کند. اکسترودرهای تک پیچ رایج ترین پیکربندی برای تولید پروفیل و لوله هستند. آنها عملکرد ساده، تعمیر و نگهداری کم و خروجی ثابت را برای اکثر ترموپلاستیک ها ارائه می دهند. اکسترودرهای دو مارپیچ اختلاط عالی را ارائه می دهند و برای ترکیب، پراکندگی مستربچ رنگ و پردازش مواد حساس به حرارت- مانند PVC سفت و سخت ترجیح داده می شوند. قطر پیچ-از 20 میلی متر در واحدهای مقیاس آزمایشگاهی تا بیش از 200 میلی متر در خطوط لوله بزرگ{11}}حداکثر توان عملیاتی را تعیین می کند. هنگام ارزیابی یک اکسترودر پلاستیک برای یک پروژه جدید، مشخصات کلیدی برای مقایسه شامل نسبت L/D پیچ، گشتاور موتور، تعداد ناحیه بشکه و حداکثر فشار عملیاتی است.
همه ترموپلاستیک ها را نمی توان با اکستروژن پردازش کرد.
مواد پایه متداول شامل مواد سخت و مواد الاستیک است.
مواد سخت: PVC، PC، PETG، ABS، PP، باسن، PMMA، LDPE، HDPE، POM، ASA، PA، به عنوان، EVA، PC + ABS، و غیره
مواد الاستیک: PVC، TPU، TPE، Poe، TPR، TPV، TPEE و غیره
انتخاب رزین مناسب فراتر از تطبیق مخفف مواد با دسته بندی محصول است. هر پلیمر رفتار مذاب، نرخ انقباض و پایداری ابعادی پس از اکستروژن{1} خود را دارد که همگی به تجزیه و تحلیل DFM برای قسمت پلاستیکی اکسترود شده باز می گردند. برای مثال PVC سفت و سخت به کنترل دقیق دما و یک قالب کاملاً ساده نیاز دارد زیرا به تخریب حرارتی بسیار حساس است. یک کانال جریان با طراحی ضعیف می تواند منجر به رکود مواد و لکه های سیاه روی سطح پروفیل شود. راراهنمای کامل فرآیند اکستروژن پی وی سیهمچنین برای جلوگیری از گرم شدن بیش از حد رزین، به هندسههای پیچ خاصی نیاز دارد-معمولاً نسبت فشار کم- مانع-پیچ پرواز-.
در مقابل، پلی اولفینهایی مانند HDPE و PP از نظر پنجره پردازش بسیار بخشندهتر هستند، اما متورم شدن قالب بیشتر و انقباض کریستالیزاسیون بیشتری را نشان میدهند، بنابراین یکنواختی ضخامت دیوار- و سرعت خنکشدن به دغدغههای اصلی طراحی تبدیل میشوند. رزینهای مهندسی مانند PC و PMMA شفافیت نوری و استحکام ضربه را برای پخشکنندههای روشنایی و پوششهای نمایشگر ارائه میکنند، اگرچه ویسکوزیته مذاب بالاتر آنها نیازمند سیستمهای محرک اکسترودر قویتر و فولاد قالب سختشده است. برای کاربردهایی که هم به استحکام و هم به مهر و موم نرم در یک پروفیل نیاز دارند،پروفیل های پی وی سی اکستروژن co-یک زیرلایه ساختاری (اغلب PVC یا ABS سفت و سخت) را با یک قالب الاستومری (TPE یا TPV) جفت کنید تا یک قطعه پلاستیکی اکسترود شده دوگانه{0}}دورومتر در یک پاس ایجاد کنید.
طراحی قالب و ابزار
قالب اکستروژن یک نمایه دو بعدی را به یک کانال جریان فیزیکی تبدیل می کند که باید پلیمر مذاب را با سرعت یکنواخت در کل مقطع- ارائه دهد. دستیابی به این تعادل چالش اصلی طراحی قالب اکستروژن پلاستیک است. دو پارامتر بیشترین اهمیت را دارند: طول زمین و جریان-عمق کانال. زمین آخرین بخش موازی دهانه قالب است. "حافظه" را به مذاب می دهد و شکل اکسترود را هنگام خروج تثبیت می کند. یک قانون شروع کلی، نسبت زمین-طول-به ضخامت دیوار حداقل 10:1 است، به این معنی که یک دیوار 2 میلیمتری تقریباً 20 میلیمتر زمین نیاز دارد. طول زمین کوتاه تر، فرآیند را نسبت به نوسانات دما و سرعت حساس تر می کند، در حالی که طول بیش از حد زمین می تواند خنک کننده ناهموار و تنش پسماند ایجاد کند.
تعادل جریان بعدی می آید. در جایی که یک پروفیل دارای بخش های ضخیم و نازک است، مناطق ضخیم تر به طور طبیعی سریعتر از طریق قالب حرکت می کنند. مهندسان ابزار با طولانی کردن زمین در{2}}مناطق جریان سریع یا با قرار دادن محدودکنندههای جریان در بالادست، جبران میکنند. برای هندسههای گرد یا حلقوی{4}}مانند مواردی که در ابزارهای اکستروژن لولههای پلاستیکی یافت میشوند-پینهای سنبهای در داخل قالب قرار میگیرند تا سوراخ توخالی را تشکیل دهند، و پایههای عنکبوت یا کانالهای توزیع کننده مارپیچی، مذاب را به طور مساوی در اطراف پین توزیع میکنند. حفظ فشرده سازی کامل در سراسر قالب، آداپتورها و صفحات انتقال بسیار مهم است. هر منطقه مرده ای که در آن مواد می توانند راکد شوند، در نهایت باعث تخریب و آلوده شدن اکسترود می شود، که یک مسئله جدی در هنگام اجرای پی وی سی سفت و سخت یا پلی کربنات است.
همانند طراحی قطعات تزریقی و قطعات آلومینیومی اکسترود شده، ضخامت دیواره یکنواخت بسیار مهم است.
اگر ضخامت دیواره قسمت اکستروژن پلاستیک ناهموار باشد، برخی از قطعات ضخیم و برخی نازک هستند که باعث می شود سرعت جریان پلاستیک اکسترود شده در قالب ناهموار باشد و در نتیجه سرعت خنک شدن متفاوت و در نهایت تغییر شکل قطعه ایجاد شود.
اگر تغییر شکل نیاز به کنترل داشته باشد، باید فرآیندهای خنک کننده اضافی اضافه شود تا بازده خط تولید کاهش یابد و هزینه تولید افزایش یابد.
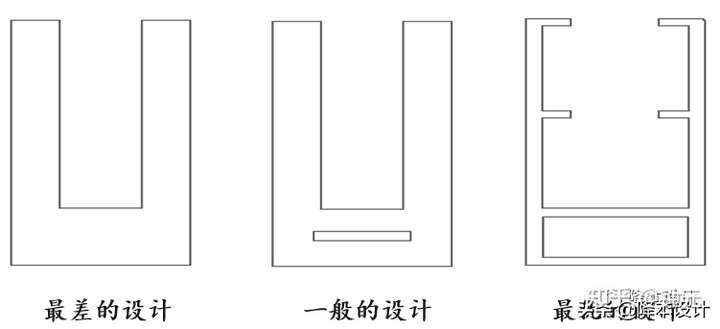
از آنجایی که اکستروژن پلاستیک یک فرآیند پیوسته است، استحکام قسمت اکسترود شده زمانی که فقط اکسترود می شود کم است و برای حفظ شکل و جلوگیری از تغییر شکل باید توسط فشار هوا و سنبه حمایت شود، در حالی که قسمت توخالی نمی تواند پشتیبانی ایجاد کند و ساختار توخالی پیچیده تنها با باز کردن بخش قابل درک است.
ابزار لوله، لوله و لوله راه راه
ابزار اکستروژن لوله پلاستیکیو لوله یکی از{0}}کاربردهای اکستروژن با بالاترین حجم را نشان میدهد و نیازمندیهای ابزاری آنها به طور قابلتوجهی با پروفایلهای جامد یا باز متفاوت است. دستورالعمل طراحی ابزار اکستروژن لوله پلاستیکی معمولاً با مجموعه قالب حلقوی و سنبه شروع می شود. سنبه سوراخ داخلی را ایجاد می کند در حالی که یک حلقه بیرونی متحدالمرکز قطر خارجی را مشخص می کند. شکاف بین آنها ضخامت دیوار را تعیین می کند. پس از اینکه مذاب از قالب خارج شد،-لوله نرم وارد یک غلاف اندازه خلاء میشود که قطر بیرونی را مطابق با مشخصات نگه میدارد، در حالی که فشار هوای داخلی جزئی از فروپاشی لوله جلوگیری میکند.
برای صاف بودن-لوله دیواری-خطوط پزشکی، شیلنگ پنوماتیک، مجرای کابل{2}}هم مرکز بودن دیوار معیار کیفیت اولیه است، بنابراین سنبه باید در مرکز میکرون باشد و توزیع مذاب باید مارپیچی یا پوششی{3}}برای جلوگیری از خطوط جوش باشد. لوله های پلاستیکی موجدار لایه دیگری از پیچیدگی را اضافه می کنند: مجموعه ای از بلوک های قالب در حال حرکت (یا موجدار) در پایین دست قالب به ترتیب در اطراف اکسترود باز و بسته می شوند و قله ها و دره های متناوب را تشکیل می دهند که به لوله انعطاف محوری و مقاومت در برابر خرد شدن می دهد. دستورالعمل طراحی برای ابزارهای اکستروژن موجدار باید گام قالب، زمان بندی خلاء در هر راه راه، و توانایی رزین برای کشیده شدن به داخل حفره قالب بدون نازک شدن بیش از حد را در نظر بگیرد. هر دو-مجرای موجدار تک جداره و لوله زهکشی موجدار دو جداره- بر این مفهوم ابزارسازی تکیه دارند، اگرچه طراحی ساختار دیوار{10}}و انتخاب رزین (معمولاً HDPE یا PP) بین این دو متفاوت است.
اکستروژن لولههای پلاستیکی با قطر کوچک-مثلاً کمتر از 10 میلیمتر OD-تحملهای سختتری را در شکاف قالب و خنکسازی پاسخگوتر میطلبد، زیرا هرگونه نوسان دما یا فشار درصد بیشتری از مقطع دیوار را نشان میدهد. هنگام مشخص کردن ابزار برای این کاربردها، قبل از تعهد به تولید، ارزش آن را دارد که با کتابچه راهنمای طراحی تامین کننده اکستروژن مشورت کنید تا قابلیت استاندارد آنها در خارج از مرکز، بیضی بودن و دقت طول برش را تأیید کنید.
گوشه تیز روی اکستروژن به دلیل تمرکز تنش که مستعد ترک خوردگی یا شکست است به نقطه ضعیف اکستروژن تبدیل می شود و مقاومت ضربه ای اکستروژن را کاهش می دهد.
در قطعات اکسترود شده تا حد امکان باید از گوشه های تیز پرهیز کرد و در گوشه های تیز گوشه های گرد اضافه کرد. شعاع فیله برابر با ضخامت دیواره محصول است که به جریان روانتر مواد در فرآیند اکستروژن کمک میکند و تنش را در گوشههای کانتور کاهش میدهد.
گوشه تیز روی اکستروژن به دلیل تمرکز تنش که مستعد ترک خوردگی یا شکست است به نقطه ضعیف اکستروژن تبدیل می شود و مقاومت ضربه ای اکستروژن را کاهش می دهد.
در قطعات اکسترود شده تا حد امکان باید از گوشه های تیز پرهیز کرد و در گوشه های تیز گوشه های گرد اضافه کرد. شعاع فیله برابر با ضخامت دیواره محصول است که به جریان روانتر مواد در فرآیند اکستروژن کمک میکند و تنش را در گوشههای کانتور کاهش میدهد.
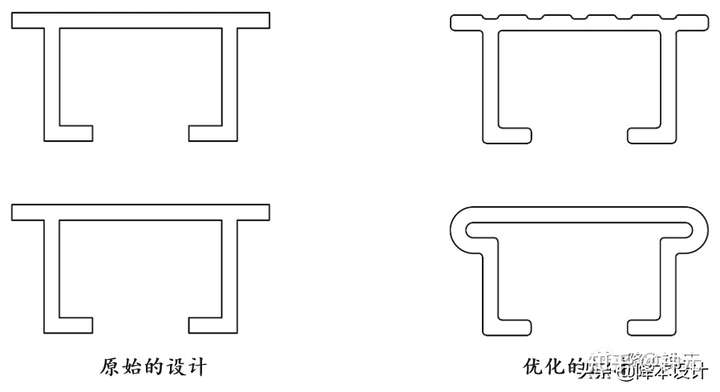
در تقاطع دیوارهای متعدد معمولاً نواحی با ضخامت دیواره ضخیم ایجاد می شود، بنابراین ایجاد انقباض و ظاهر ضعیف در سطح بیرونی اکستروژن آسان است که بسیار شبیه به قالب گیری تزریقی است.
اگر اکستروژن یک بخش ظاهری باشد، انقباض را می توان با طراحی بهینه سازی که در شکل زیر نشان داده شده است، اجتناب کرد یا پوشاند.
استراتژی های DFM برای کاهش هزینه اکستروژن
به کارگیری اصول DFM در اوایل چرخه طراحی، یکی از مؤثرترین راهها برای کاهش هزینه از پروفیل پلاستیکی اکسترود شده بدون کاهش عملکرد است. چند استراتژی عملی معمولا نادیده گرفته می شوند.
ابتدا قطعات را یکپارچه کنید. اگر یک مجموعه در حال حاضر از دو یا سه نمایه مجزا استفاده میکند، ارزیابی کنید که آیا یک بخش اکسترود شده هم{1} میتواند جایگزین آنها شود. قطعات کمتر به معنای قالب های کمتر، عملیات ثانویه کمتر، و کاهش کار مونتاژ است-یک پیروزی مستقیم از دیدگاه مهندسی پلاستیک DFM.
دوم، ناحیه محصور بخش های توخالی را به حداقل برسانید. هر فضای خالی محصور به یک سنبه نیاز دارد و تعادل قالب را پیچیده می کند. در مواردی که یک کانال کاملاً بسته از نظر ساختاری ضروری نیست، آن را به یک کانال C-با یک snap-در سرپوش تبدیل کنید. این کار ابزارسازی را ساده می کند و زمان ساخت قالب را کوتاه می کند.
سوم، طراحی برای تجهیزات استاندارد پایین دست. اگر طول برش در نظر گرفته شده را بتوان با یک اره پرنده استاندارد به جای سروو برش دقیق به دست آورد، هزینه هر-واحد کاهش می یابد. به همین ترتیب، طراحی ویژگیهای گیره و سوراخهایی که میتوانند به صورت درون خطی سوراخ شوند-بهجای CNC{4}}ماشینکاری آفلاین-فرآیند را مستمر نگه میدارد و محتوای کار را پایین نگه میدارد.
در نهایت، پیش نویس ها را با تامین کننده اکستروژن خود قبل از فریز کردن طرح به اشتراک بگذارید. مهندسان باتجربه ابزارآلات اغلب میتوانند ترفندهای هندسی کوچکی را پیشنهاد کنند-با افزودن یک زاویه پیش نویس در اینجا، تغییر شعاع به آنجا-که به طور چشمگیری تعادل قالب و اولین{3}}بازده عبور را بهبود میبخشد. این نوع{5}}مرحله اولیه بررسی DFM برای قطعات پلاستیکی چیزی است که نمایهای را که بدون مشکل اجرا میشود از نمایهای که نیاز به مداخله دائمی اپراتور دارد جدا میکند.
در صورت امکان، تا حد امکان از تلرانس های دقیق در جهت طول باید اجتناب شود. ترموپلاستیک ها با دما منقبض و منبسط می شوند و برش اکستروژن های پلاستیکی به طول های بحرانی ممکن است هزینه ها را بی دلیل افزایش دهد.
به طور کلی، تحمل + / - 5 میلی متر در اکستروژن های 1000 میلی متر است. البته دقت تلرانس مربوط به طول است. هرچه طول کوتاهتر باشد، می توان به دقت بالاتری دست یافت.
در صورت امکان، تا حد امکان از تلرانس های دقیق در جهت طول باید اجتناب شود. ترموپلاستیک ها با دما منقبض و منبسط می شوند و برش اکستروژن های پلاستیکی به طول های بحرانی ممکن است هزینه ها را بی دلیل افزایش دهد.
به طور کلی، تحمل + / - 5 میلی متر در اکستروژن های 1000 میلی متر است. البته دقت تلرانس مربوط به طول است. هرچه طول کوتاهتر باشد، می توان به دقت بالاتری دست یافت.
عیوب رایج در قطعات پلاستیکی اکسترود شده
حتی با یک قالب به خوبی مهندسی شده و فرآیند قالب گیری اکستروژن بهینه، در صورت تغییر پارامترهای فرآیند، ممکن است نقص ظاهر شود. درک علل ریشه ای باعث صرفه جویی در زمان خرابی و ضایعات می شود.
شکستگی مذاببه عنوان یک بافت خشن و مانند پوست کوسه-روی سطح نمایه ظاهر می شود. این در اثر تنش برشی بیش از حد در لبه قالب ایجاد میشود و در رزینهایی با ویسکوزیته بالا مانند HDPE و LLDPE خطی رایجتر است. کاهش سرعت خط، افزایش دمای قالب یا افزایش شکاف قالب می تواند برش را به زیر آستانه بحرانی برساند. خطوط قالب-خطوط نازک و پیوسته که در جهت اکستروژن جریان دارند-معمولاً به خراشیدگی یا تجمع بر روی زمین قالب میرسند. پولیش دوره ای دای لیپ راه حل استاندارد است.
تاب برداشتن پس از برش اغلب نتیجه سرد شدن نامتقارن است. اگر یک طرف پروفیل جریان هوا یا تماس آب بیشتری را نسبت به طرف دیگر ببیند، تنش باقیمانده به طور ناهموار ایجاد می شود و پس از شل شدن قطعه، خم می شود. بررسی تراز نازل های اسپری خنک کننده و پورت های خلاء کالیبراتور اولین گام است. برای پروفیل های پیچیده با دیواره های ضخیم و نازک، افزودن جت های خنک کننده موضعی در سمت ضخیم تر می تواند نرخ انقباض را برابر کند.
حفره ها و حباب های داخل قسمت دیوار معمولاً به رطوبت در رزین یا هواگیری ناکافی در بشکه اکسترودر اشاره دارد. قبل از خشک کردن مواد رطوبت سنجی (PA، PC، PETG) به میزان رطوبت توصیه شده آنها-معمولاً زیر 0.02٪- قبل از تغذیه ضروری است. اگر حباب ها باقی بمانند، ممکن است دریچه دریچه بشکه مسدود شده باشد، یا سرعت پیچ ممکن است برای گاز زدایی موثر ناحیه فشردگی بشکه بسیار زیاد باشد.
ارسال{0}عملیات اکستروژن و تکمیل
خط اکستروژن طول پیوسته ای از مقطع{0}}مستقیم را ایجاد می کند، اما اکثر برنامه های کاربردی نهایی قبل از آماده شدن نمایه برای مونتاژ نیاز به پردازش بیشتری دارند. عملیات ثانویه متداول شامل برش دقیق به طول، مسیریابی CNC بریدگیها و شکافها، سوراخ کردن یا پانچ کردن سوراخهای نصب، و چاپ داغ یا چاپ پد برای برندسازی است. برخی از قطعات پلاستیکی اکسترود شده نیز تحت خمش قرار میگیرند-یا خمش سرد برای منحنیهای ملایم یا خمش حرارتی برای شعاعهای محکم- تا با هندسه محصول نهایی مطابقت داشته باشند.
گزینه های تکمیل سطح به پلیمر بستگی دارد. ABS و پی وی سی سفت و سخت چسبندگی رنگ و چسب را به خوبی می پذیرند، در حالی که پلی اولفین ها معمولاً برای بهبود انرژی سطح قبل از چاپ یا چسباندن نیاز به شعله یا درمان تاج دارند. برای کاربردهای نورپردازی و نمایشگر،پوشش های پخش کننده نور PC و PMMAممکن است بافت مات را از طریق رولهای منبت درونی به جای سندبلاست پس از{0}}دریافت کند، که عملیات را در خط اکستروژن نگه میدارد و از آسیب رسیدن به آن جلوگیری میکند. برنامهریزی برای این مراحل پاییندستی در طول طراحی اولیه نمایه-ترک کردن فاصله برای اتصالات گیره، افزودن مکانیابی اطلاعات برای عملیات CNC-یک روش ساده DFM است که از دوباره کاری پرهزینه در آینده جلوگیری میکند.
فرآیند اکستروژن پلاستیک یک عملیات پنج مرحلهای است-: (1) رزین خام با نیروی جاذبه-از یک قیف به داخل بشکه اکسترودر تغذیه میشود. (2) پیچ دوار مواد را از طریق مناطق بشکه ای که به تدریج داغ تر می شود، منتقل و ذوب می کند. (3) پلیمر مذاب فیلتر شده و از طریق یک قالب دقیق که شکل پروفیل را مشخص می کند، وارد می شود. (4) اکسترود در یک مخزن کالیبراسیون خلاء یا روی رول های سرد خنک شده و تثبیت ابعادی می شود. و (5) کشش پروفیل جامد شده را با سرعت کنترل شده قبل از برش به طول مورد نیاز می کشد. متغیرهای فرآیند مانند مشخصات دمای بشکه، RPM پیچ، فشار مذاب و سرعت تخلیه باید هماهنگ شوند تا اطمینان حاصل شود که اکستروژن نهایی مطابق با تلورانسهای ابعادی و استانداردهای کیفیت سطح است. این فرآیند اکستروژن پلیمری به همان اندازه برای لولههای گرد ساده، قابهای پنجره چند حفرهای پیچیده و پوششهای نازک{11}}دیفیوزر روشنایی دیوار اعمال میشود.