

تجهیزات اکستروژن پروفایل
پروفایل ها ممکن است از یک ماده واحد یا چندین ماده تشکیل شده باشد. پروفیل های ماده منفرد از یک اکسترودر استفاده می کنند در حالی که پروفایل های چند ماده به بیش از یک اکسترودر برای تغذیه مواد در قالب مرکزی نیاز دارند. این فرایندها می توانند از اکسترودرهای تک پیچ یا دو قلو استفاده کنند. دستگاه های تک پیچ بر روی مواد یا برنامه های گلوله ای متمرکز هستند که نیاز به اختلاط کمتری دارند. اکسترودرهای دو قلو معمولاً روی مواد پودری یا جایی که اختلاط بیشتری لازم باشد متمرکز می شوند. این اکسترودرها بسته به کاربرد ، می توانند در اندازه های مختلف از چند پوند در ساعت خروجی تا هزاران پوند در ساعت تولید شوند.
همزمان با اکستروژن
اکسترودرهای ثانویه به عنوان "اکسترودرها" گفته می شوند و همچنین می توانند اندازه های مختلفی داشته باشند اما به طور معمول به سمت انتهای کوچکتر طیف قرار می گیرند و معمولاً از اکسترودرهای اصلی پردازش کوچکتر هستند. تعداد اکسترودرهای مورد استفاده فقط با فضای موجود در خط پردازش محدود می شوند. بعضی از فرایندها می توانند با استفاده از همان اکسترودر برای مصارف متعدد کاربرد تقلب کنند (تا زمانی که مواد مورد نیاز یکسان باشد ، از اکسترودر می توان برای بیش از یک مکان استفاده کرد. (نمونه ای از این نوارها در خارج از کاههای نوشیدنی است. اگر نوارها به همان رنگ باشند ، می توان از یک دستگاه برای همه نوارها استفاده کرد.) اکسترودرها را می توان روی زمین نصب کرد یا در صورت لزوم روی سر قالب بصورت معلق قرار داد.
قالب سازی
ابزار ابزار Die یک برنامه خاص است و می تواند یک صفحه فلزی ساده با سوراخ در آن باشد تا مواد از طریق آن جریان پیدا کنند ، یا یک کار اجزاء پیچیده چندگانه برای مشخصات جریان پیشرفته و اندازه دقیق طراحی شده است. دیه ها یا مستقیماً با اکسترودرهایی که به آن وصل می شوند ، به اکسترودر اصلی سوار می شوند ، یا قالب در یک پایه کف است که اکسترودرها به آن وصل شده اند. ابزار Die در یکی از دو جهت جهت گیری با اکسترودر اصلی قرار دارد. دستورالعمل ها "درون خطی" و "crosshead" است. فرایند درون خطی از یک جریان استفاده می کند که از جهت اکسترودر پیروی می کند و قالب با جریان در جهت فرایند متصل می شود. فرایند crosshead از جریان استفاده می کند که در زاویه جریان جریان اکسترودر قرار دارد. برای اکستروژن پروفایل این می تواند در زاویه نود درجه از جریان باشد. (فرآیندهای crosshead برای هر محصولی که برای پوشش نیاز به یک جزء داشته باشد مورد نیاز است. از قبیل سیم ، محصولات منقل و غیره).
تجهیزات پایین دست
تجهیزات پایین دستی به سه بخش فرآیند تقسیم می شوند: 1) سرمایش / اندازه ، 2) کشیدن ، 3) برش / کویل / برخاستن. در زیر سبک های اصلی تجهیزات برای دستیابی به این الزامات فرآیند ارائه شده است.
تجهیزات خنک کننده / اندازه گیری
برای حفظ شکل مورد نظر باید قسمت خنک شود. این تجهیزات در چند دسته فرعی قرار می گیرد. برخی فرایندها نیاز به تأثیر حداقل برای کار دارند. برخی دیگر برای دستیابی به محصول مورد نظر در این مرحله به تعامل گسترده نیاز دارند. تجهیزات خنک کننده / اندازه گیری در انواع مختلفی قرار می گیرد:
خنک کننده هوا
خنک کننده آب
خنک کننده آب و اندازه گیری خلاء
تجهیزات خنک کننده

خنک کننده هوا
استفاده از هوا برای خنک کردن قطعات مدت زمان طولانی است. امروزه به ندرت مورد استفاده قرار می گیرد زیرا ناکارآمد است و به طور معمول به سرعت روند کندتر نیاز دارد. اما این شیوه پردازش معمولاً بسیار ارزان است بنابراین برای اجرای کوتاهتر و برای راه اندازی سریع هنوز هم به طور مؤثر مورد استفاده قرار می گیرد. برای کارآیی کارآمد نیازی به ابزار گران قیمت هم ندارد. برخی پردازنده ها از گیره های ساده و سیم خمیده استفاده می کنند تا محصول را در شکل صحیح نگه دارند. Air Cooling Rack یک فریم ساده است که معمولاً دارای فن های خنک کننده است و صفحه ها و وسایل ساده ای را برای نصب فیش ها و انگشتان برای فشار دادن به قسمت و نگه داشتن آن در شکل دلخواه.
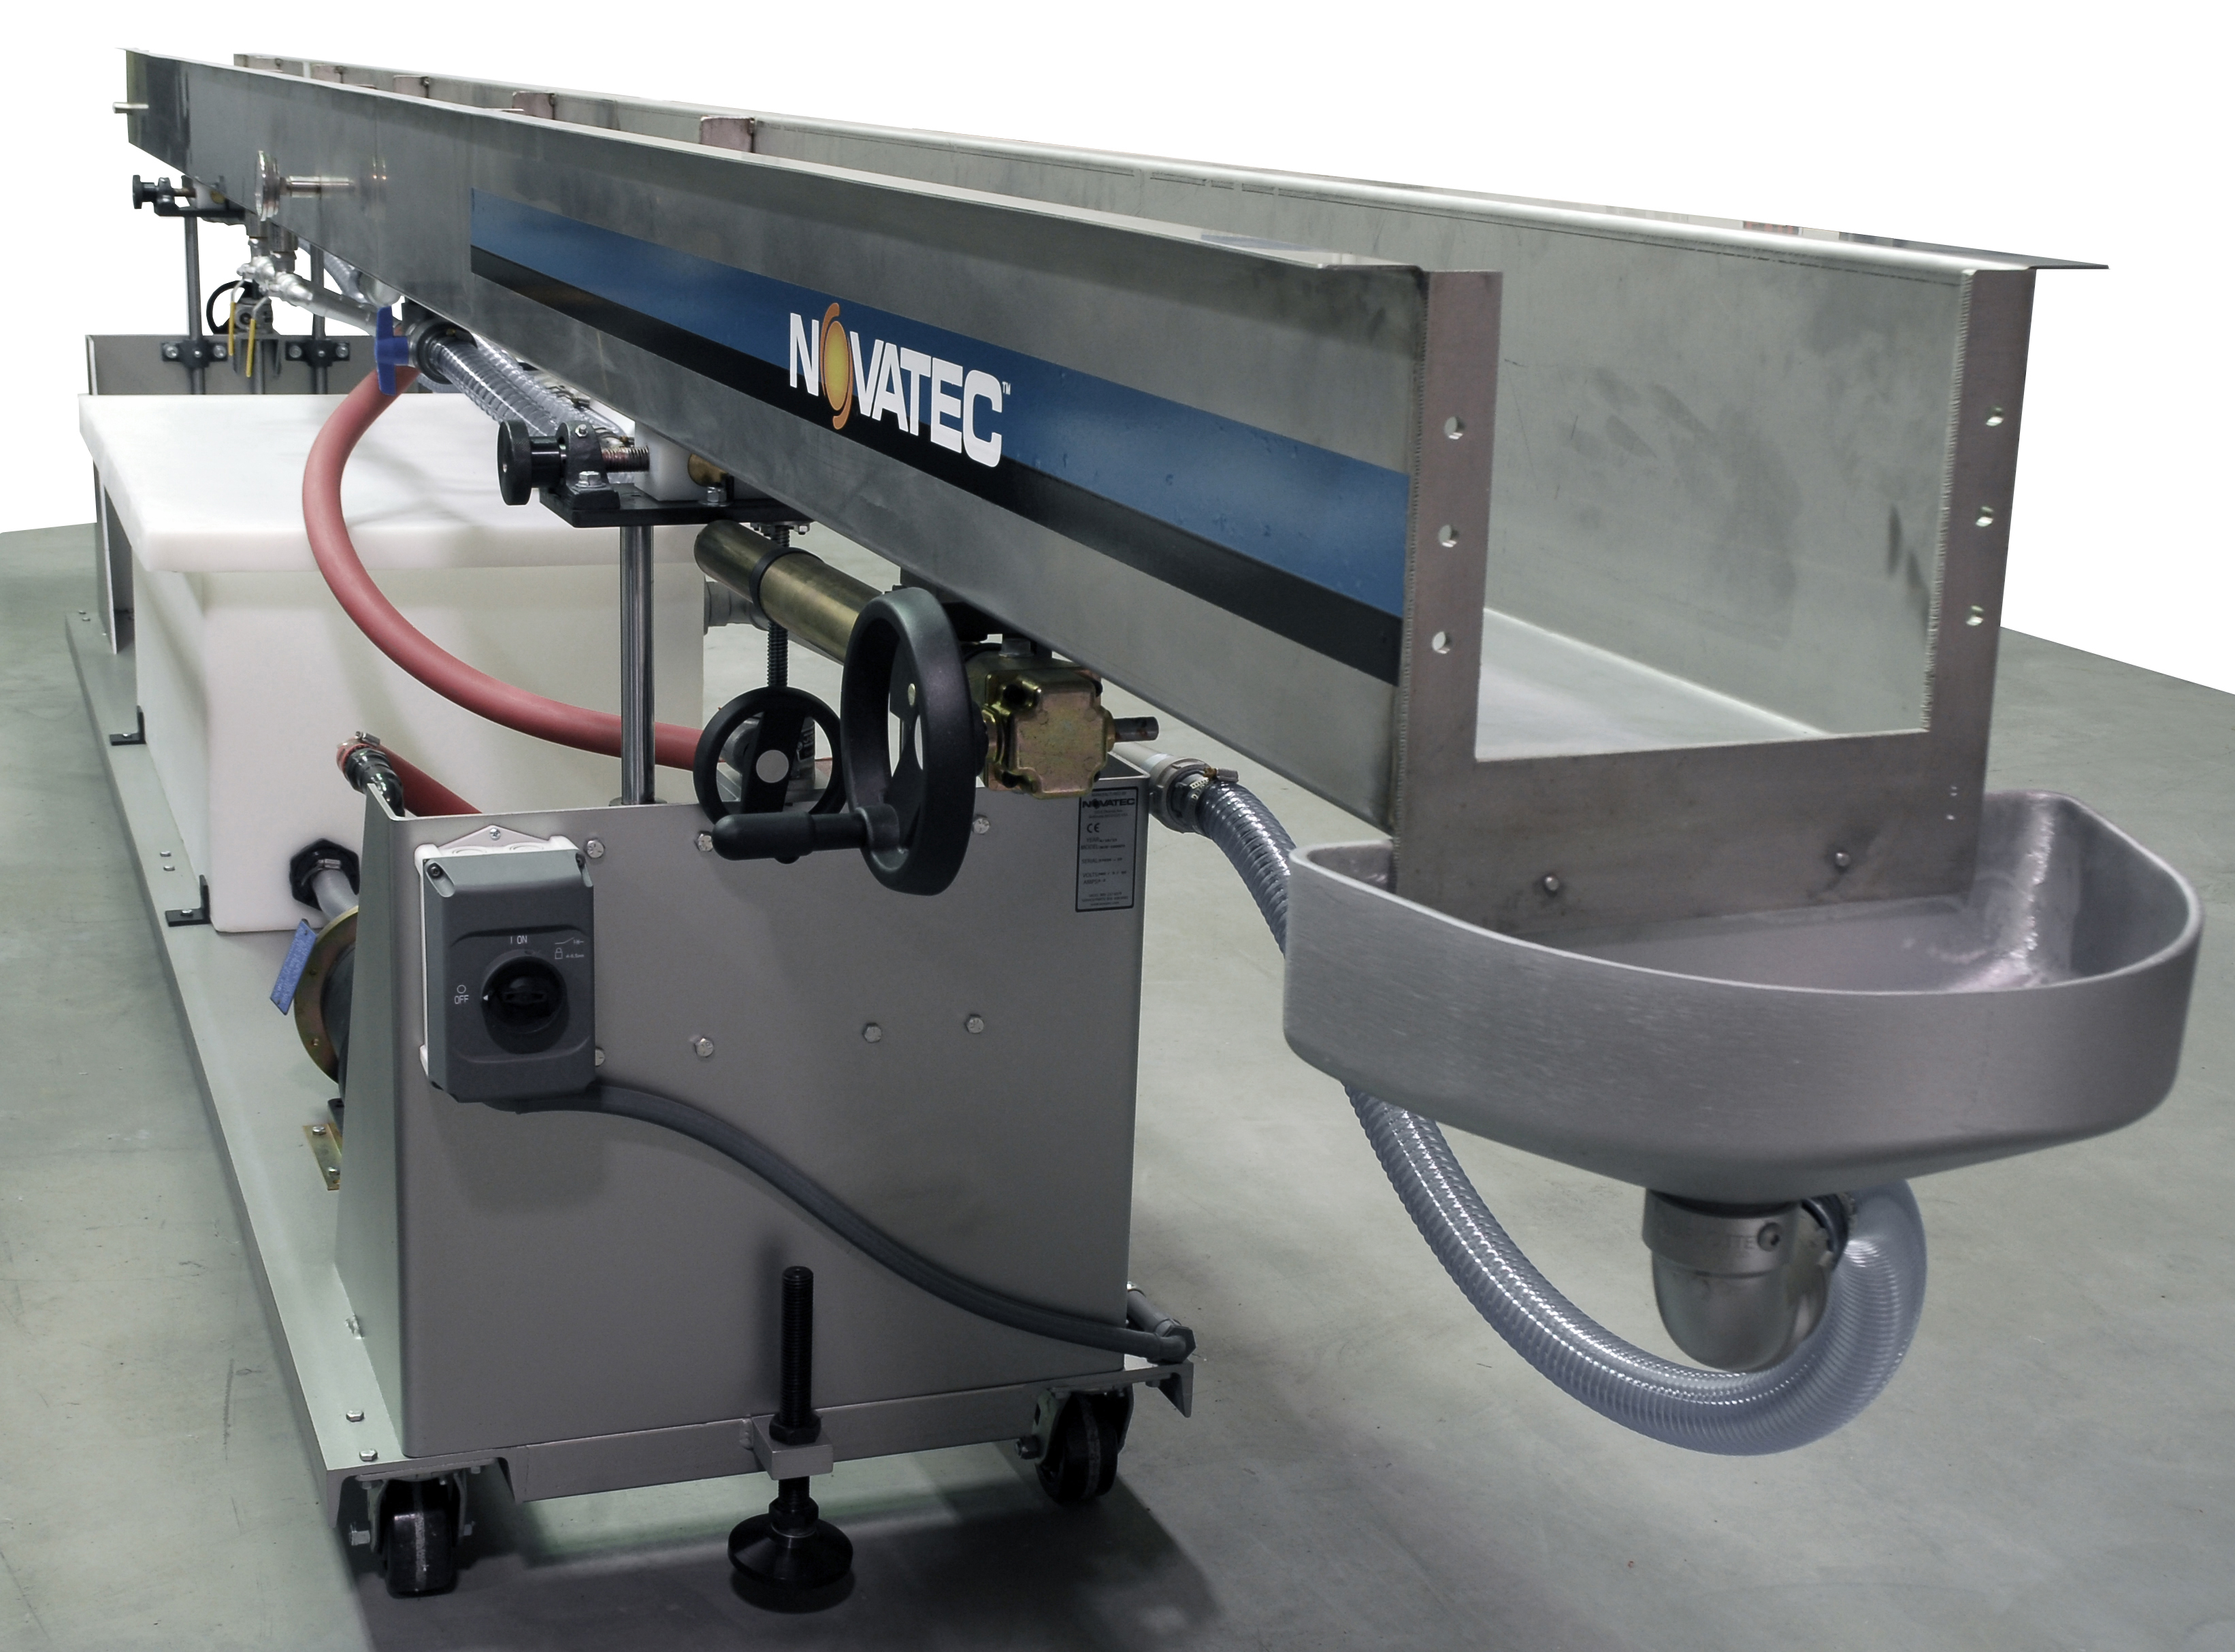
مخزن خنک کننده آب
مخزن خنک کننده به تأمین آب خنک کننده نیاز دارد. این کار از چند طریق قابل انجام است. یا مستقیماً از مخزن آب یا یک سیستم آب سرد به مخزن منتقل شود. این می تواند از دو نوع سیستم خنک کننده استفاده کند: 1) یک ورودی مستقیم / خروجی آب از طریق فرآیند بدون چرخش در مخزن ، 2) یک سیستم چرخشی برای کاهش مصرف آب از گیاه. سیستم چرخش می تواند از یک مبدل حرارتی برای ایجاد جداسازی آب از سیستم مرکزی یا بدون مبدل حرارتی و فرآیند در هم آمیختن آب با آب سرد استفاده کند. آب خنک کننده پس از آنکه درون مخزن کشیده می شود ، در سراسر محصول شسته می شود. نوع خاصی از پشتیبانی معمولاً درون مخزن نصب می شود تا در حالی که توسط آب خنک می شود ، قسمت را نگه دارد. برای کمک به یکنواختی خنک کننده ، آب یا بخشی از آن پاشیده می شود تا مخزن با یکنواختی خنک شود و یا مخزن با آب پر شود به طوری که هنگام عبور از مخزن ، قسمت در آب غوطه ور شود. مخازن اسپری معمولاً با افزودن هزینه و نگهداری نازلهای اسپری ، سرمایش کارآمدتری را ارائه می دهند. معمولاً بیش از یک مخزن خنک کننده لازم است تا اطمینان حاصل شود که قسمت به اندازه کافی خنک شده و پس از ترک آخرین مخزن در خط ، ثبات بعدی را حفظ می کند. برای دستیابی به یک محصول خوب ، نیاز به خنک کننده یک خط 5 تا 250 فوت یا بیشتر از خنک کننده نیاز دارد.

مخزن خنک کننده آب / مخزن اندازه خلاء
مخزن سایزینگ در واقع مخزن خنک کننده با قابلیت اندازه گیری محصول در فرایند است. این اندازه گیری با کمک یک فرآیند خلاء انجام می شود که محصول را در تغییر جو در مخزن قرار می دهد تا به حفظ توخالی ، گرد بودن ، ضخامت دیواره و اندازه واقعی کمک کند. اندازه گیری در یک بدنه مخزن محصور انجام می شود که به اندازه کافی قوی باشد و در اثر خلاء زیاد یا از طریق اتصال مستقیم منبع خلاء به ابزار از طریق منیفولد با چندین نقطه اتصال ، به هم نریزد. با اضافه کردن پمپ خلاء و لوله کشی لازم ، یک جو ثابت در مخزن حفظ می شود. اندازه گیری با ابزار کالیبراسیون همراه است که در مخزن یا قبل از آن نصب می شود. حفظ خلاء تا حد ثابت نیاز به آب بندی های خوب از طریق ابزار کالیبراسیون ، مهر پایان تخلیه ، مهر و موم درب و غیره دارد. گاهی اوقات این کار با یک محفظه آب بند در هر دو یا انتهای مخزن انجام می شود. طول مخزن اندازه گیری بر اساس الزامات پردازش است و طول خلاء ممکن است بخش کوچکی از طول مخزن باشد یا ممکن است به چندین مخزن در خط نیاز داشته باشد تا به زمان خلاء فرآیند برسد.

جدول کالیبراسیون خنک کننده آب
جدول کالیبراسیون خنک کننده آب
یک تنظیم اندازه اندازه گیری خنک کننده آب جایگزین یک جدول اندازه گیری / کالیبراسیون است.
جدول اندازه گیری یا کالیبراسیون یک قطعه تجهیزات بدون بدنه مخزن آب است. خلاء و اجزای آب موجود است و از منیفولد ها با درگاه های دریچه دار برای اتصال به یک مجموعه ابزار و بدنه مخزنی که در بالای جدول قرار دارد ، استفاده می کنید. این اتصالات امکان استفاده گسترده از تنظیمات ابزار و مخزن را می دهد. این نوع فرآیند گاهی اوقات "مرطوب / خشک" نامیده می شود زیرا به شما امکان می دهد از آب در تنظیمات ابزار استفاده یا استفاده نکنید. پروفایل های بزرگ پنجره معمولاً روی این نوع تجهیزات اجرا می شوند زیرا زمان لازم برای تنظیم / حذف ابزار از مخزن برای هر قسمت بسیار گسترده است. اگر این ابزار در مخزن اختصاصی نصب شود که بتواند به سرعت در بالای میز قرار بگیرد ، بسیار کارآمدتر است. این نوع تجهیزات معمولاً به مراتب گرانتر از مخزن است بنابراین گزینه خوبی برای پردازنده عمومی نیست.

کمربند کش
در حال کشیدن
اکثر فرآیندهای اکستروژن برای پردازش مؤثر یک محصول به دستگاه کشش نیاز دارند. استثنائات محصولات خراط دار هستند. محصولات پولس شده در واقع محصول را از طریق اجزای پایین دست منتقل می کنند. با این حال ، تعادل از یکپارچگی ساختاری مادی برای انجام این کار برخوردار نیست. اگر به فکر داشتن طناب در دست خود هستید و سعی دارید طناب را به شخص دیگری بدهید ، آن را از دست خود بیرون آورده و به طرف شخص دیگر می فرستید. اگر آن شخص واکنشی نشان ندهد ، چه اتفاقی می افتد؟ طناب به سرعت به سمت زمین خم می شود و در پاهای شما جمع می شود. غرق شدنها به همین روش است. از آنجا که آنها به طور معمول در حالت مذاب به اندازه کافی سفت و سخت نیستند تا بتوانند وزن خود را فشار دهند ، به یک کمک کننده نیز نیاز است. شخص دیگر می رسید و طناب را می گیرد و به سمت خود می کشد. برای دور نگه داشتن طناب از زمین ، فرد باید تنش را در طناب حفظ کند. اگر آنها از شما دورتر حرکت کنند ، نیرو لازم برای بیرون کشیدن طناب در حین نگه داشتن آن از زمین نیاز به نیروی بیشتری دارد. بنابراین برای نگه داشتن روند کار ، اکسترود نیاز به کمک کمی از کشنده برای حفظ تنش در روند دارد. این محصول از مرحله خنک کننده عبور می کند تا زمانی که خنک شود و بدون شکسته شدن وب ، بکشید. هرچه طول خنک کننده بیشتر باشد و طول ابزار کالیبراسیون طولانی تر باشد ، نیروی کشش لازم برای حفظ فرایند نیز بیشتر می شود. دقت سرعت کشیدن نیز بسیار مهم است. محصول اکسترودر را با پوند معینی در ساعت می گذارد. این معادل با سرعت خطی معین بر اساس وزن محصول است. این سرعت باید به طور دقیق حفظ شود یا وزن و یا کیفیت محصول متفاوت باشد و ممکن است باعث عدم مشخصات محصول شود.
پیستون ها در انواع مختلفی ساخته می شوند تا متناسب با نیاز فرآیند باشند. برخی از این موارد عبارتند از: 1) کاربردهای کمربند و نیازهای کم به متوسط ، 2) نیروی ترشح شده - نیروی کشش بالاتر و قطعات با اشکال که در کمربند معمولی تحریف می شوند. چرخها را می توان محصور کرد تا از برآمدگی محصول استفاده کند ، 3) چرخ - ارزان و کاربرد آن آسان است اما ممکن است دقت آن به دلیل لغزندگی در چرخ ها و نوع درایو موتور مورد استفاده قرار گیرد.
جزئیات بیشتر در مورد 2 "از 6" قرقره برای پلاستیک اکستروژن را مشاهده کنید

برش برش چاقو
برش / کویل / برخاستن
بعد از اینکه محصول در کشو است باید آن را به اندازه کافی خنک کرد تا با آن کار نهایی شود. برخی از محصولات اکنون به طول کاهش یافته اند. برخی از آنها گم می شوند. برخی به نوعی روی قرقره طلسم می شوند. هر محصول برای اتمام نیازهای خاص خود را دارد.
برش
برخی از محصولات را می توان با یک تیغه ساده برش داد. این قسمت به طور معمول از طریق یک مجموعه بوش اجرا می شود تا جهت گیری آن حفظ شود و به کیفیت برش و تحمل کمک کند. با حرکت محصول از میان بوش ها ، تیغه فعال می شود. این معمولاً یک بازوی چرخ یا چرخ است که تیغه روی آن سوار شده است. تیغه از طریق محصول آورده می شود تا در صورت لزوم آن را برش دهد. نوع تیغه ، پیکربندی ، زاویه حمله ، اندازه بوش ، فضای بین بوش برای حرکت تیغه و موارد دیگر کیفیت و تحمل محصول برش را تعیین می کند. بسیاری از برش ها در چندین حالت کار می کنند تا پردازنده بتواند از آنها برای انواع مختلف محصولات استفاده کند. دو نوع حالت برش وجود دارد - در صورت تقاضا - (این بدان معنی است که برش از یک سیگنال فعال می شود و هر بار که برش لازم باشد ، بازوی تیغه برش از طریق محصول می چرخد و یک برش محصول را انجام می دهد. فعال سازی می تواند از طریق تایمر باشد ، سنسور نوری ، سوئیچ پرچم فیزیکی ، چرخ رمزگذار و غیره). پیوسته - (این نوع برش با استفاده از بازوی تیغه با سرعت معین پیوسته می چرخد و محصول از طریق بوش ها با سرعت ثابت حرکت می کند تا به طول برش برسد. این معمولاً برای قطعات بسیار کوتاه یا سرعت خط بسیار بالا استفاده می شود). از تیغه های متعدد می توان در بازو / چرخ استفاده کرد تا در صورت لزوم به سرعت برش حتی بالاتر برسد).
این برش ها به روش های مختلفی قابل استفاده هستند. برخی از برش های سبک قدیمی با کلاچ کار می کنند که تیغه را از طریق قسمت می چرخاند. برخی از آنها از موتورهای مستقیم AC برای چرخاندن بازوی تیغه استفاده می كنند. برش های مدرن معمولاً از موتورهای سروو با گیربکس گیربکس یا بدون آن برای برش محصول استفاده می کنند.
سایر دستگاه های برش از تیغه سبک گیوتین متصل به سیلندرهای هوا یا موتور استفاده می کنند. این مورد برای محصولاتی استفاده می شود که بیش از یک برش به سبک تیغه دارند که در بالا توضیح داده شده و نیاز به برش کمتر تراشه دارند.
جزئیات مربوط به برش های قطر 2 "از 5" و پروفایل های 4.5 "x 7.5" را دریافت کنید

برش اره
اره ها
برخی از محصولات با برش های سبک پره برش نخواهند خورد و به پره های چرخشی احتیاج به اره ای دارند. اره به طور معمول برای محصولات ضخیم و سفت و سخت (اشکال سنگین دیوار ، لوله ، مواد سفت و سخت مانند RPVC یا موادی که مستعد ترک خوردگی با برش تیغه هستند) مورد نیاز است. اره ها در چند تنظیم مختلف موجود است. برای استفاده مطابق با فرآیند ، اره ها نیاز به یک سفر سفر دارند. این امر به چرخه برش اجازه می دهد تا حرکت رو به جلو محصول را در طی فرایند قطع نکند.
دو نوع اره مسافرتی وجود دارد:
1) پنوماتیک - این کار به استفاده از سیلندرهای پنوماتیک برای کمک به حرکت در جدول از طریق محصولی که بین میز و گیره قرار می گیرد نیاز دارد.
2) سروو - این شیوه محبوب ترین امروزه است و از یک سروو موتور و مکانیزم حرکت جدول استفاده می کند (این مکانیسم می تواند یک کمربند ، پیچ توپ و غیره باشد). حرکت جدول سروو دقیق تر است زیرا برای جابجایی جدول نیازی به بستن محصول نمی باشد.
چندین نوع اره در عملیات اکستروژن دیده می شود:
1) برش خورده - این پر کاربردترین اره ها هستند. در طول برش تیغه از زیر محصول به سمت بالا حرکت می کند. تیغه آنها در زیر محصول برمی گردد. این سبک برای عملکرد صحیح به مکانیزم بست نیاز دارد. قبل از شروع چرخه برش ، گیره محصول را در مقابل جدول قرار می دهد. این عمل مورد نیاز است زیرا در غیر این صورت تیغه محصول را در طول برش بلند می کند که می تواند باعث کیفیت و دقت ضعیف برش شود. اره های جلدی فقط با قطر تیغه ای که در زیر میز قرار می گیرد محدود می شوند.
2) ضربدری - از این سبک معمولاً وقتی استفاده می شود كه محصول وسیع تر از كاربرد اره برقی معمولی باشد ، استفاده می شود. (به تیغه ای به قطر آنقدر بزرگ احتیاج دارد که در زیر خط مورد نیاز در خط وسط خط لازم قرار نگیرد) .برای استفاده چند نوع اره برش وجود دارد. برخی از تیغه ای استفاده می کنند که از زیر سطح جدول شروع می شود و تیغه به سمت بالا و سپس در امتداد حرکت می کند. این سبک می تواند یا تیغه را از بین ببرد و از روی محصول عبور کند و سپس به محصول برگردد و یا تیغ می تواند از محصول عبور کرده و به زیر جدول حرکت کند تا برگردد. برخی از تیغه ای که بالای سطح میز باشد استفاده می کنند و به سادگی محصول را می پوشند.
3) Downcut / Chop - این اره ها معمولاً از تیغه های کوچکتر استفاده می کنند و ظرفیت کمتری دارند.
جزئیات بیشتر درباره اره برای اکستروژن پروفایل پلاستیک را مشاهده کنید

اره سیاره ای
برش / اره های سیاره ای
برخی از محصولات دور می توانند از برش / اره های سبک سیاره ای استفاده کنند. اینها از یک ابزار برش استفاده می کنند که به دور سطح خارجی محصول می چرخد و با ابزارهای برش متنوعی بریده می شود: 1) ابزار سبک تراش - یک بیت برش کوچک در سر چرخان نصب شده و مواد را از بین می برد زیرا برش آن مشابه برش تراش است. . 2) تیغه اره - بعضی ها دارای موتور اره ای هستند که با تیغه دنده دار روی سر چرخان سوار شده است. این امر همچنین با جدا شدن مواد از بین می رود. 3) چرخ بند - در این سبک از یک چرخ برش استفاده می شود که شبیه به دستگاه برش پیتزا است و در داخل محصول فرو می رود و در قسمت عمیق تر محصول به عنوان بخشی از محصول عمل می کند. هیچ تراشه ای با این سبک ایجاد نشده است و نوع برتر برای این عدم وجود تراشه برای مقابله است. نکته منفی استفاده از این نوع اره ها ، هزینه دستگاه و نیاز به توجه مداوم و "تیز کردن" برای حفظ برش آنها است.

نوار نقاله را خاموش کنید
نوار نقاله
معمولاً داشتن نوعی نوار نقاله برای بریدن قطعات پس از برش توسط اره یا برش به مکانی که در آن بسته شده است ، معمولی است. در غیر این صورت ، از آنجا که قطعات دیگر تحت فشار قرار نمی گیرند یا کشیده نمی شوند ، در دستگاه برش یا اره بر می گردند و باعث ایجاد مشکل می شوند. اینها معمولاً در محصولات منعطف تر استفاده می شوند. این به طور کلی یک نوار نقاله بسیار ساده است که کمی سریعتر از سرعت خط قطعه کار می کند.

کوئل بدون هسته
بادگیر / کوئل
برای قطعات کوچک یا انعطاف پذیر ، غالباً مطلوب است که قسمت را برای انبار کردن سیم پیچ یا سیم پیچ کنید تا زمانی که یک عملیات ثانویه انجام شود. برخی از محصولات در این تنظیمات فروخته می شوند تا مشتری بتواند عملیات ثانویه را اعمال کند. در اینجا دو نوع ماشین وجود دارد که از آنها استفاده می شود. کوئلها و بادگیرها: 1) کوئلها - کوئیلینگ از دستگاهی با مجموعه مندلی استفاده می کند که بطور معمول قابل ارتقا است و محصول مستقیماً روی این مندرل ها پیچیده می شود. در طول فرآیند سیم کشی ، ماندارها در پیکربندی کاملاً بسط داده شده برای قرار دادن سیم پیچ قرار می گیرند. هنگامی که طول صحیح سیم پیچ شود ، ماندارها از هم می افتند تا امکان حذف محصول فراهم شود. سیم پیچ - سیم پیچ شبیه سیم پیچ است ، مگر اینکه حول حامل / قرقره بر روی بادگیر بر روی یک شافت منفرد نصب شده باشد که برای رانندگی قرقره / حلقه وصل شده است.
Winders / Coilers در انواع مختلفی از تنظیمات بسیار ساده با یک ایستگاه تا ایستگاه دوتایی کاملاً اتوماتیک با برش خودکار و انتقال و بسته بندی یا باندینگ در دسترس است. دستگاههای منفرد تنها به صورت اتوماتیک عمل می کنند (اپراتور می تواند قرقره را سوار کند یا محصول را روی آویزها به سیم پیچ متصل کند. وقتی این کار با بسته بندی طول معین مورد نیاز انجام شد ، اپراتور محصول را برش می داد ، کویل ها یا حلقه ها را برداشته و شروع می کند. دستگاه های ایستگاه دوتایی می توانند بصورت دستی به عنوان شافت واحد اداره شوند ، یا دارای انواع مختلفی از اتوماسیون تا خودکار کامل هستند که در آن اپراتور فقط مجبور به نصب قرقره های تازه و حذف محصول نهایی است.